Nuacht

Próiseas déantúsaíochta boltaí

2026-06-16

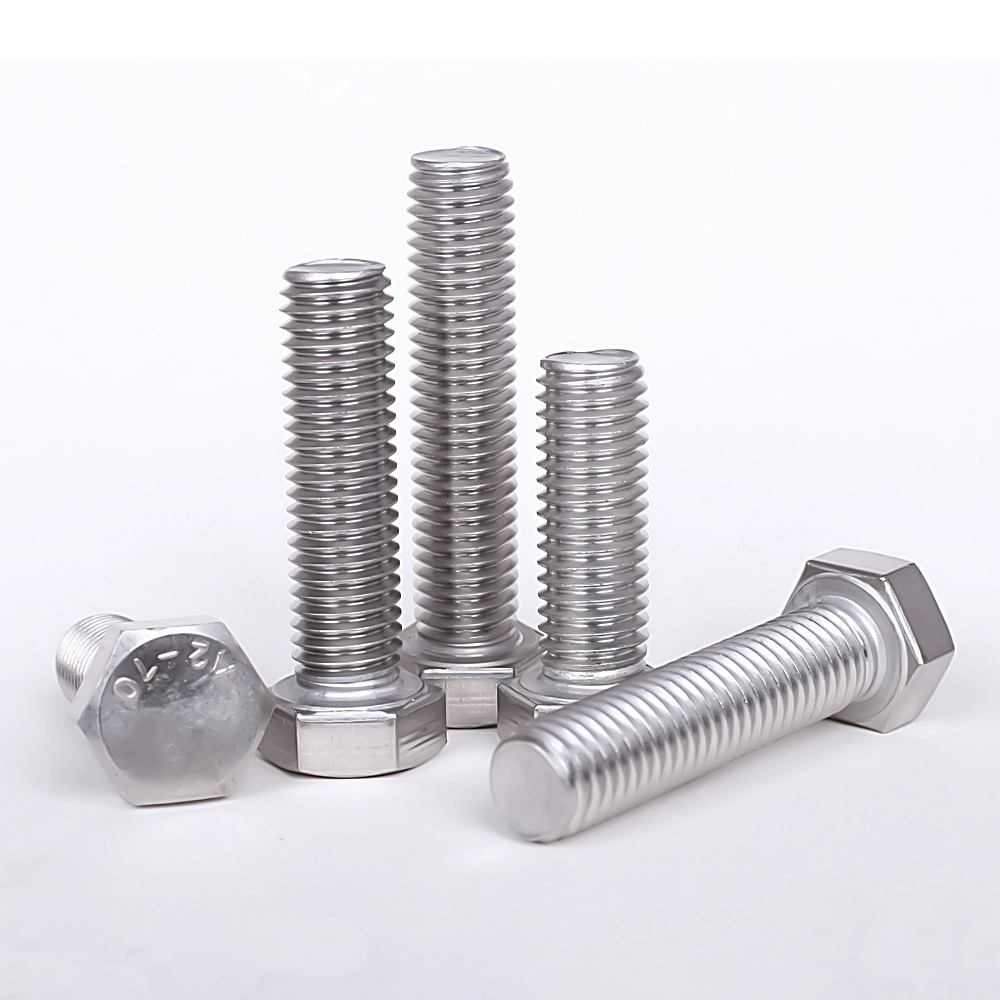
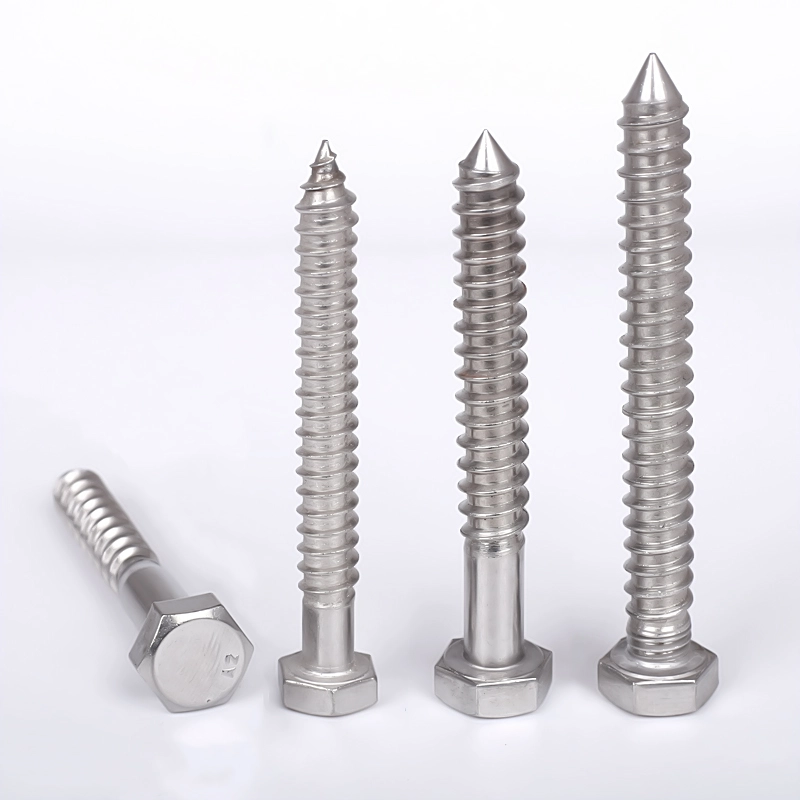
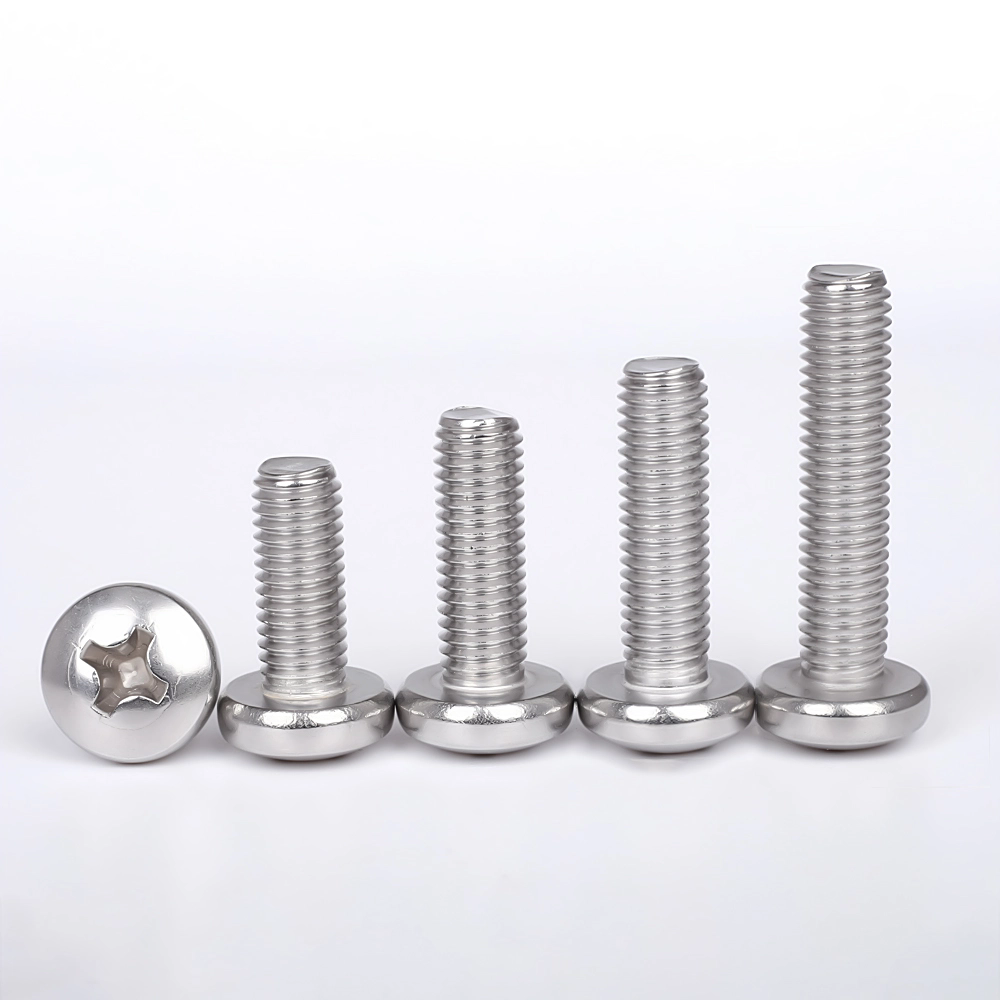
Boltaía chatagóiriú i ngnáth-boltaí cruach carbóin, boltaí ard-neart (gráid 8.8, 10.9, agus 12.9), agus boltaí cruach dhosmálta. Cé go bhfuil na bunphróisis déantúsaíochta comhchosúil den chuid is mó, teastaíonn céim bhreise cóireála teasa ó boltaí ard-neart, ach déantar picilte agus pasivation ar na boltaí cruach dhosmálta. 

I. Cigireacht Amhábhar Isteach

Amhábhair: Slat sreang (cruach coiled); Áirítear ar na gráid ábhair Q235, 45 #, 40Cr, 35CrMo, agus 304/316 cruach dhosmálta.

Amharciniúchadh: Seiceáil an bhfuil scoilteanna, meirge, nó dílamadh dromchla.

Tástáil fisiceimiceach: Anailís speictreach ábhair, neart teanntachta, agus cruas.

Fíorú Toiseach: Cinntigh go gcomhlíonann trastomhas na sreinge sonraíochtaí bánna boltaí.


II. Líníocht Sreang (Líníocht Fuar)

Tá an trastomhas slat sreinge tosaigh ró-mhór agus ní mór é a tharraingt síos go dtí an trastomhas bán caighdeánach.

Piocadh: Tumadh aigéad hidreaclórach chun scála dromchla agus meirge a bhaint.

Neodrú, sruthlú uisce, agus fosfatáil: Foirmiú scannán fosfáit bhealaithe ar an dromchla.

Saponification: Feidhmiú púdar bealaithe chun caitheamh ar bháisí ceannteideal fuar a laghdú.

Líníocht fuar: Gabhann líníocht iolrach chun trastomhas sreang a laghdú go dtí an spriocmhéid próiseála.

Fuarú: Déantar sreang a fhoirceannadh i gcornaí, réidh le haghaidh ceannteideal fuar.


III. Ceannteideal Fuar (Próiseas Croí: Ceann bolta agus shank bán a fhoirmiú in oibríocht amháin)

Úsáideann sé meaisín ceannteideal fuar il-stáisiúin; tarlaíonn foirmiú trí easbhrúite ag teocht an tseomra (gan téamh).

Beathú agus gearradh: Gearrtar stoc sreang go dtí an fad bolt iomlán riachtanach.

An chéad punch (réamhcheannteideal): Easbhrúite tosaigh chun cruth an chinn a fhoirmiú.

Dara punch (críochnaigh ceannteideal): Foirmeacha an ceann heicsidheachúlach, ceann cruinn, nó ceann pan; ag an am céanna laghdaíonn trastomhas shank agus foirmeacha an chamfer.

Díshealbhú: Táirgeann bolta mín-shainc bán (gan snáithe).

Rialú lochtanna: Seiceálacha le haghaidh scoilteadh cloigeann, cinn lasmuigh den lárionad, faid neamhréireacha shank, agus burrs.


IV. Rolláil Snáithe (Próiseáil Snáithe)

Idirdhealaithe ag rollta snáithe (do boltaí ard-cruinneas, ard-neart) vs rollta snáithe cothrom-bás (do boltaí caighdeánach).

Luchtú bán, suíomh, agus clampáil.

Rothlaíonn dhá dhíosa rollta snáithe i gcoinne a chéile chun snáitheanna seachtracha caighdeánacha a easbhrú ar an shank.

Cigireacht tomhsaire snáithe (Téigh/Níl Téigh): Cinntíonn sé cruinneas feistiú snáithe.

Deburring: Bain burrs ó imill snáithe.


V. Cóireáil Teasa (Ní gá ach amháin le haghaidh ard-neartboltaí, Grád 4.8 agus os a chionn; roghnach le haghaidh boltaí caighdeánach Grád 4.8)

Aidhm: Neart, cruas agus cruas a fheabhsú, ag baint amach... 8.8/10.9/12.9 Gráid Neart

1. Múchadh

Téite i bhfoirnéis crios mogall go 800–900°C, agus fuarú ola tapa ina dhiaidh sin chun cruas a mhéadú.

2. Séimhiú

Aththéite agus coinnithe ag teocht mheánach chun strusanna múchta inmheánacha a mhaolú agus briseadh brittle a chosc.

3. Fuarú & Urscaoileadh

Cigireacht iar-chóireála teasa ar chruas agus ar mhicreastruchtúr; déantar páirteanna neamhchomhréireacha a athoibriú.


VI. Cóireáil Dromchla (Cosaint creimthe/meirge; próiseas roghnaithe bunaithe ar riachtanais)

1. Leictri-ghalbhánú (boltaí caighdeánacha)

Degreasing → Piocadh → Gníomhachtaithe → Sinc plating → Passivation (Gorm-bán, iridescent, dubh) → Séalaithe

Buntáistí: Costas íseal; Míbhuntáistí: So-ghabhálach i mbrabú hidrigine ag teochtaí arda; tá cosc ​​ar leictreaghalbhánú le haghaidh boltaí ard-neart 10.9/12.9.

2. Galbhánú te-tumtha (Tionscal cumhachta & boltaí tromshaothair lasmuigh)

Piocadh & fluxing → Dipping since ardteochta; sciath tiubh, friotaíocht creimeadh den scoth; éilíonn snáitheanna glanadh iar-phróisis.

3. Dacromet / Geomet (Le haghaidh boltaí ard-neart)

Gan bhrabú hidrigine; friotaíocht meirge níos fearr i gcomparáid le galbhánú; resistant spraeála salann; rogha príomhshrutha le haghaidh fuinneamh nua agus comhpháirteanna ard-neart feithicleach.

4. Blackening / Bluing (Bolta taobh istigh ar chostas íseal)

Ocsaídiú alcaileach; cosaint meirge gearrthéarmach amháin; gan ciseal sciath.

5. Cruach Dhosmálta Sonrach: Piocadh & Passivation

Baintear scála/ocsaídí próiseála amach; feabhsaítear friotaíocht meirge cruach dhosmálta.


VII. Cigireacht Iomlán & Sórtáil

Amharciniúchadh (100%): Scoilteanna, dents, burrs, feannadh brataithe.

Cigireacht toisí: Fad iomlán, leithead heicsidheachúlach trasna árasáin, tiús, trastomhas seachtrach snáithe.

Seiceálacha meicniúla ar an láthair: Neart teanntachta, neart toraidh, cruas, tástáil chasmhóiminte.

Meaisín sórtála optúil: Sórtáil uathoibríoch chun páirteanna lochtacha a bhaint.

VIII. Bácáil Faoisimh Hidrigin (Éigeantach do boltaí ard-neart ghalbhánuithe)

Bácáilte ag 200-230 ° C ar feadh 2-4 uair an chloig laistigh de 24 uair an chloig tar éis plating chun deireadh a chur le breabú hidrigine agus cosc ​​a chur ar bristeacha strus-spreagtha.


IX. Pacáistiú & Trádstóráil

Pacáilte de réir sonraíochta agus grád; lipéadaithe (sonraíocht, neart, ábhar, uimhir bhaisc). Pacáistiú taise-cruthúnas; trádstóráil agus loingsiú.


Nuacht Gaolmhar
X
Úsáidimid fianáin chun eispéireas brabhsála níos fearr a thairiscint duit, chun anailís a dhéanamh ar thrácht an tsuímh agus chun inneachar a phearsantú. Trí úsáid a bhaint as an suíomh seo, aontaíonn tú lenár n-úsáid a bhaint as fianáin. Beartas Príobháideachta